INSPECTION · NDT · EXPEDITING · TECHNICAL SUPPORT
Technical Excellence for a Safer and More Reliable Industry
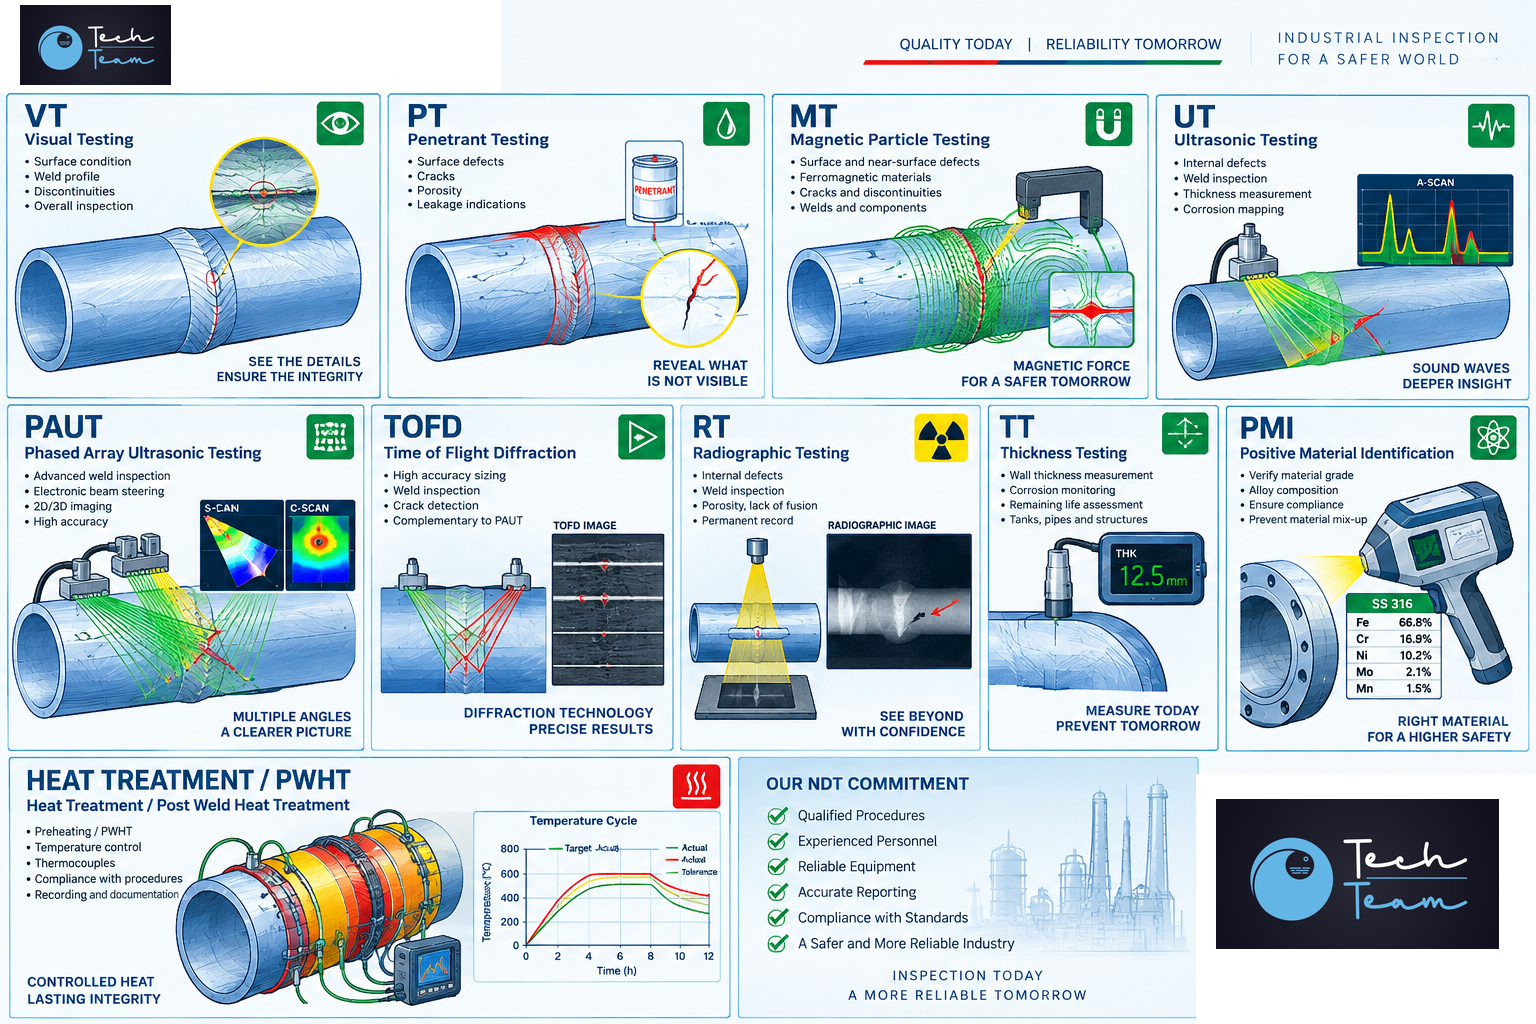
Verifichiamo illuminazione, accessibilità, condizione superficiale, strumenti dimensionali quando richiesti e aree da esaminare. Per l’ispezione delle saldature controlliamo profilo, dimensioni, imperfezioni superficiali e caratteristiche richieste dal disegno/procedura. Le indicazioni vengono registrate e valutate secondo i criteri di accettazione applicabili.
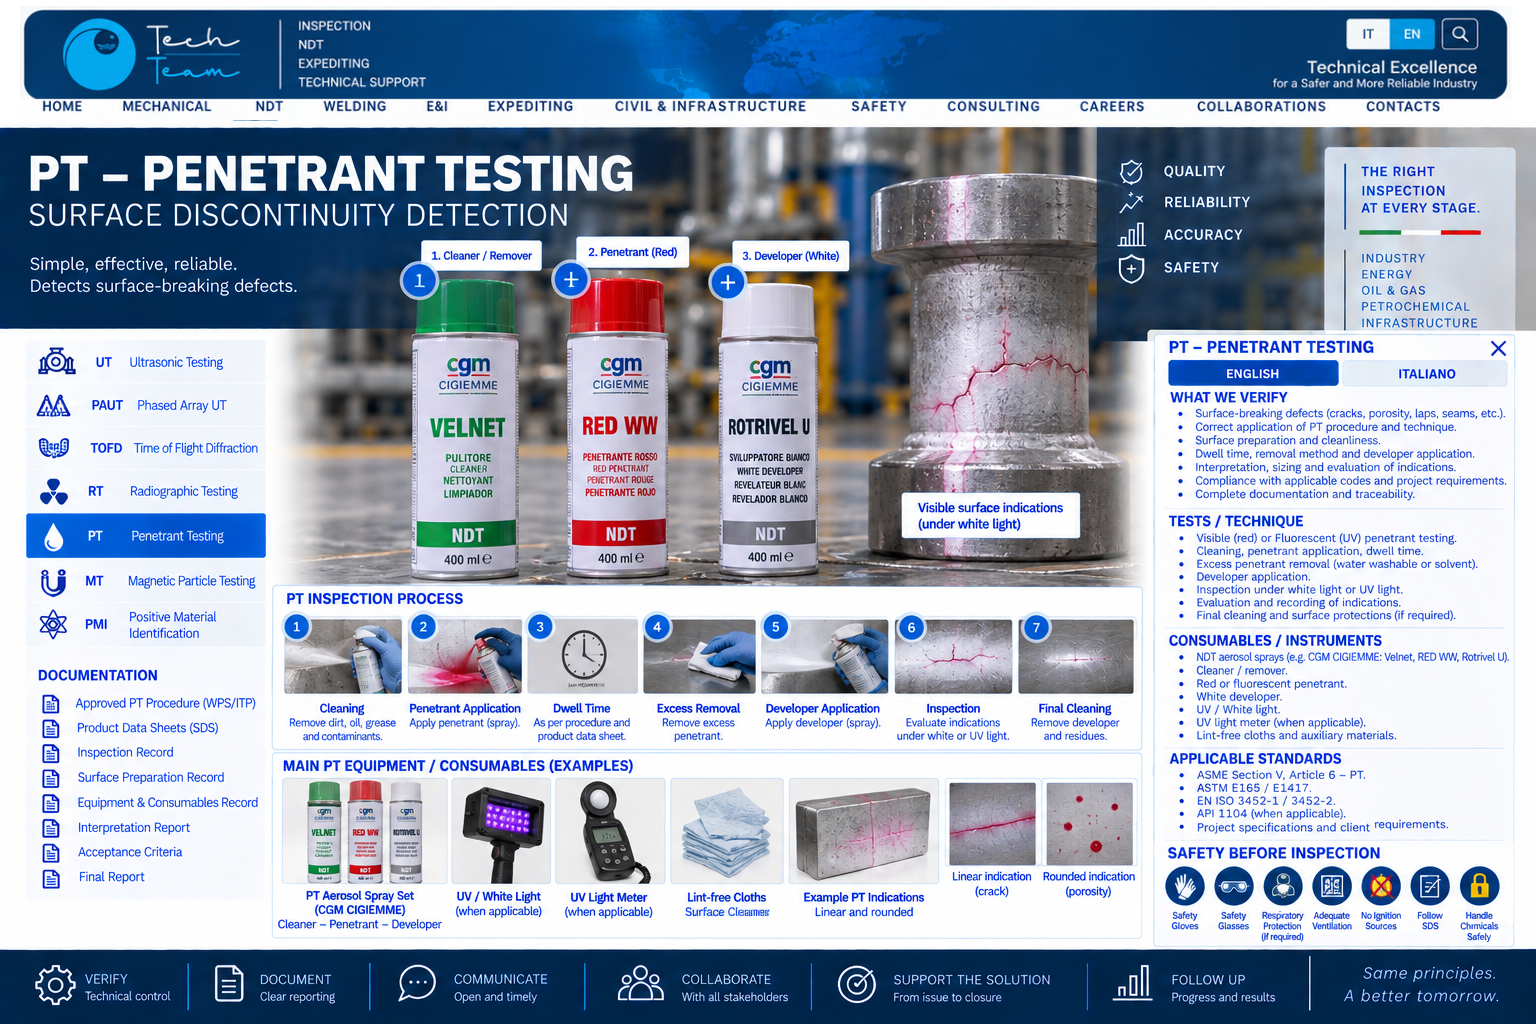
Verifichiamo materiale/prodotto, preparazione superficiale, cleaner, penetrante e sviluppatore, lotto/validità, intervallo di temperatura, tempo di penetrazione, rimozione dell’eccesso di penetrante, tempo di sviluppo, illuminazione e pulizia finale. Le indicazioni vengono interpretate, dimensionate e valutate rispetto ai criteri applicabili.
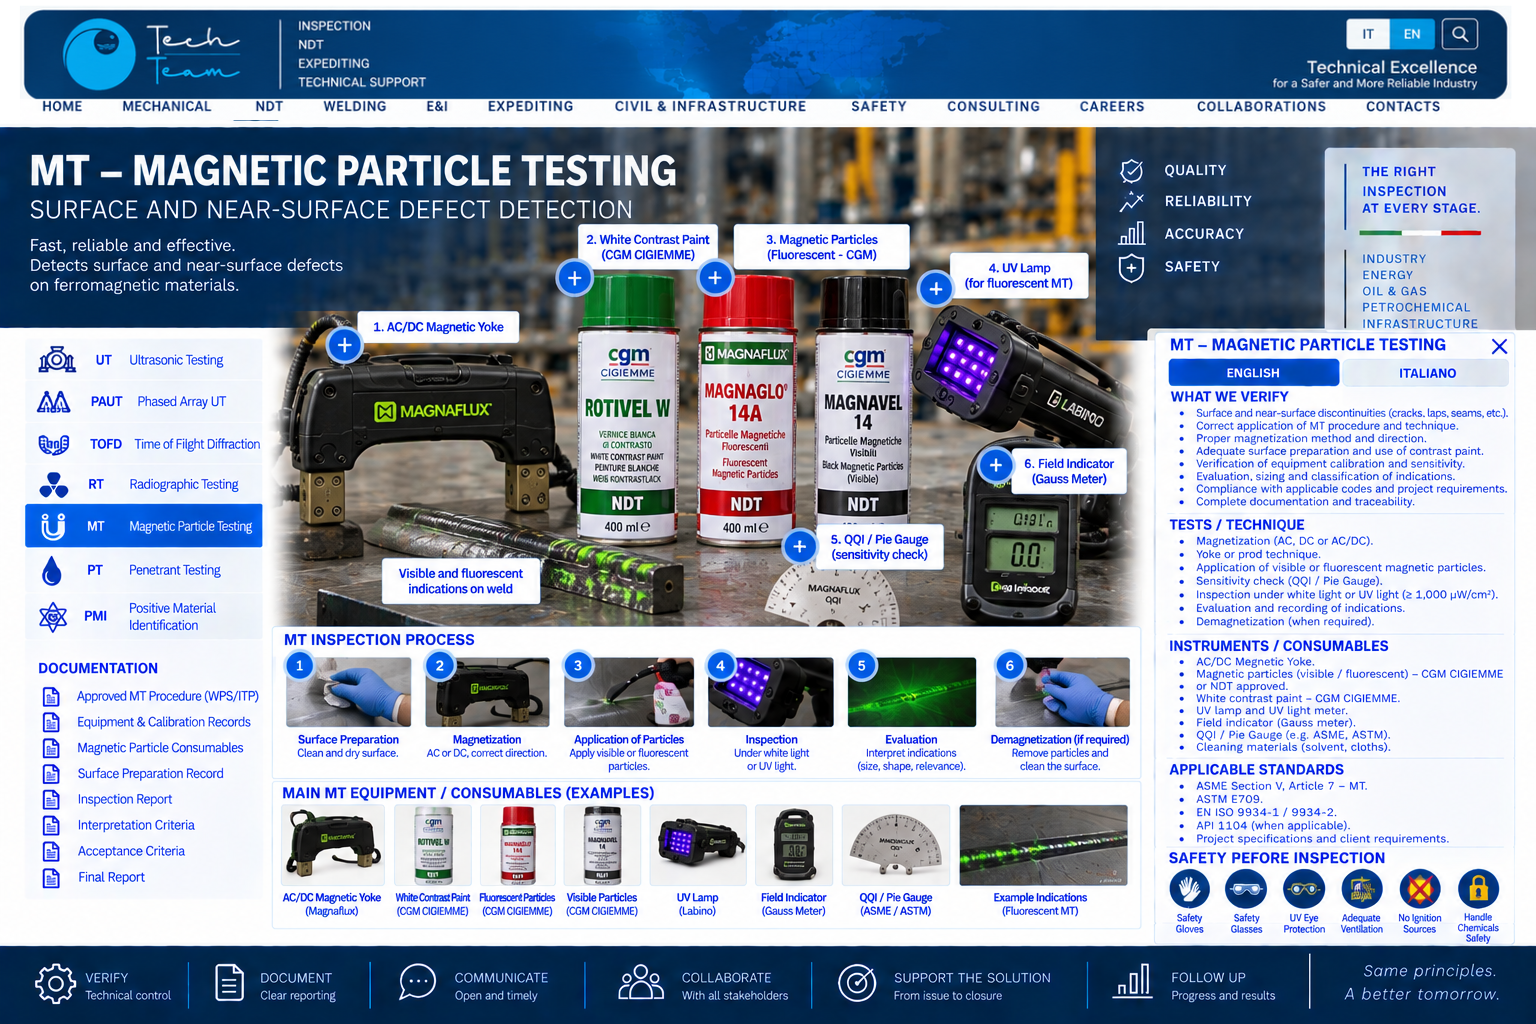
Verifichiamo tecnica di magnetizzazione, yoke/prods/coil quando applicabili, direzione del campo, adeguatezza del campo, condizione superficiale, mezzo di esame, condizioni di contrasto/UV per tecnica fluorescente e copertura. Le indicazioni vengono registrate e valutate secondo la specifica del Cliente.
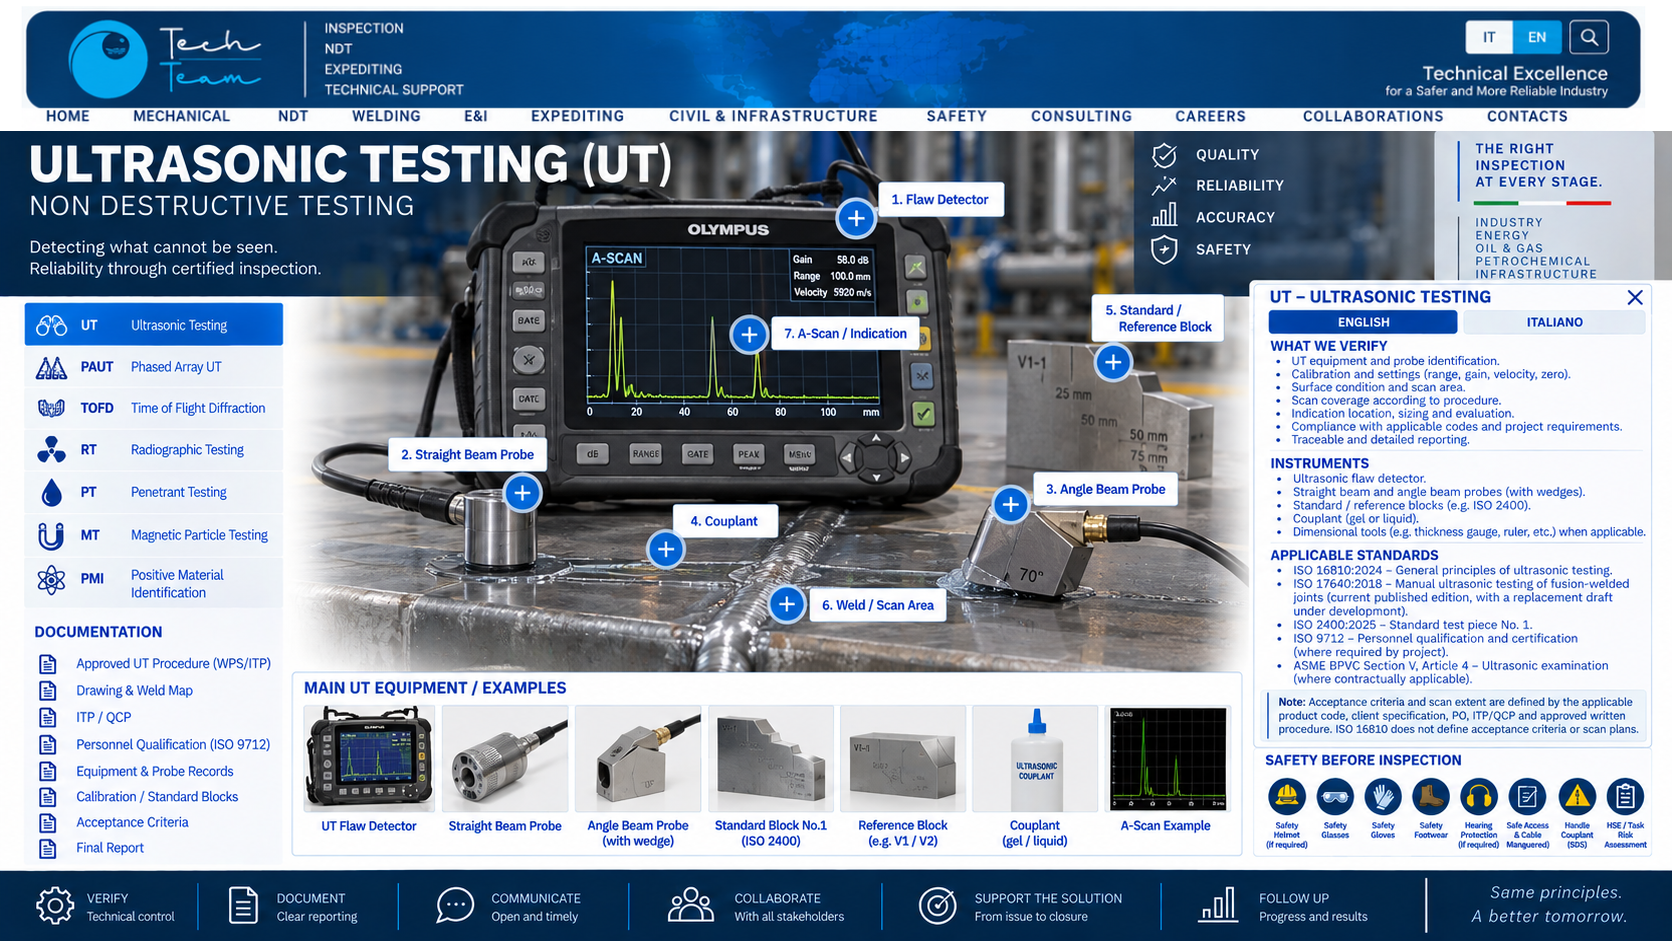
Verifichiamo procedure, strumento, sonde, blocchi di riferimento/calibrazione, campo, sensibilità, superfici di scansione e copertura. Per l’esame delle saldature controlliamo geometria della saldatura, scan plan, angoli delle sonde, index points, condizioni di trasferimento/accoppiamento e registrazione delle indicazioni. Posizione, ampiezza e dimensionamento vengono valutati con il metodo previsto dalla procedura.
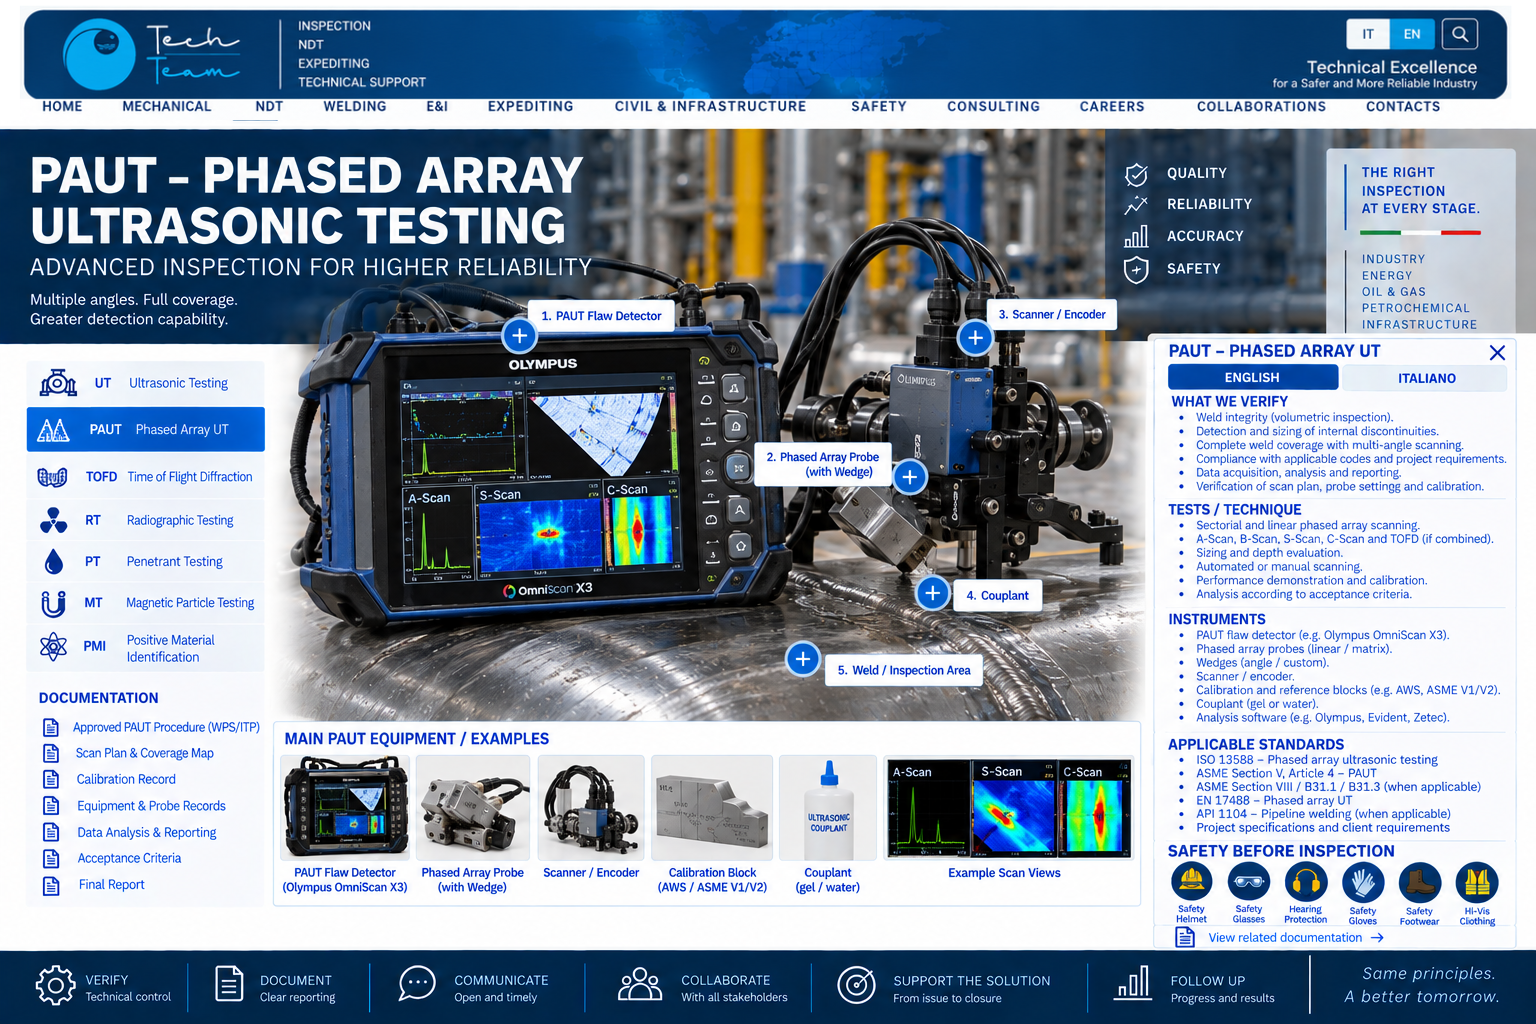
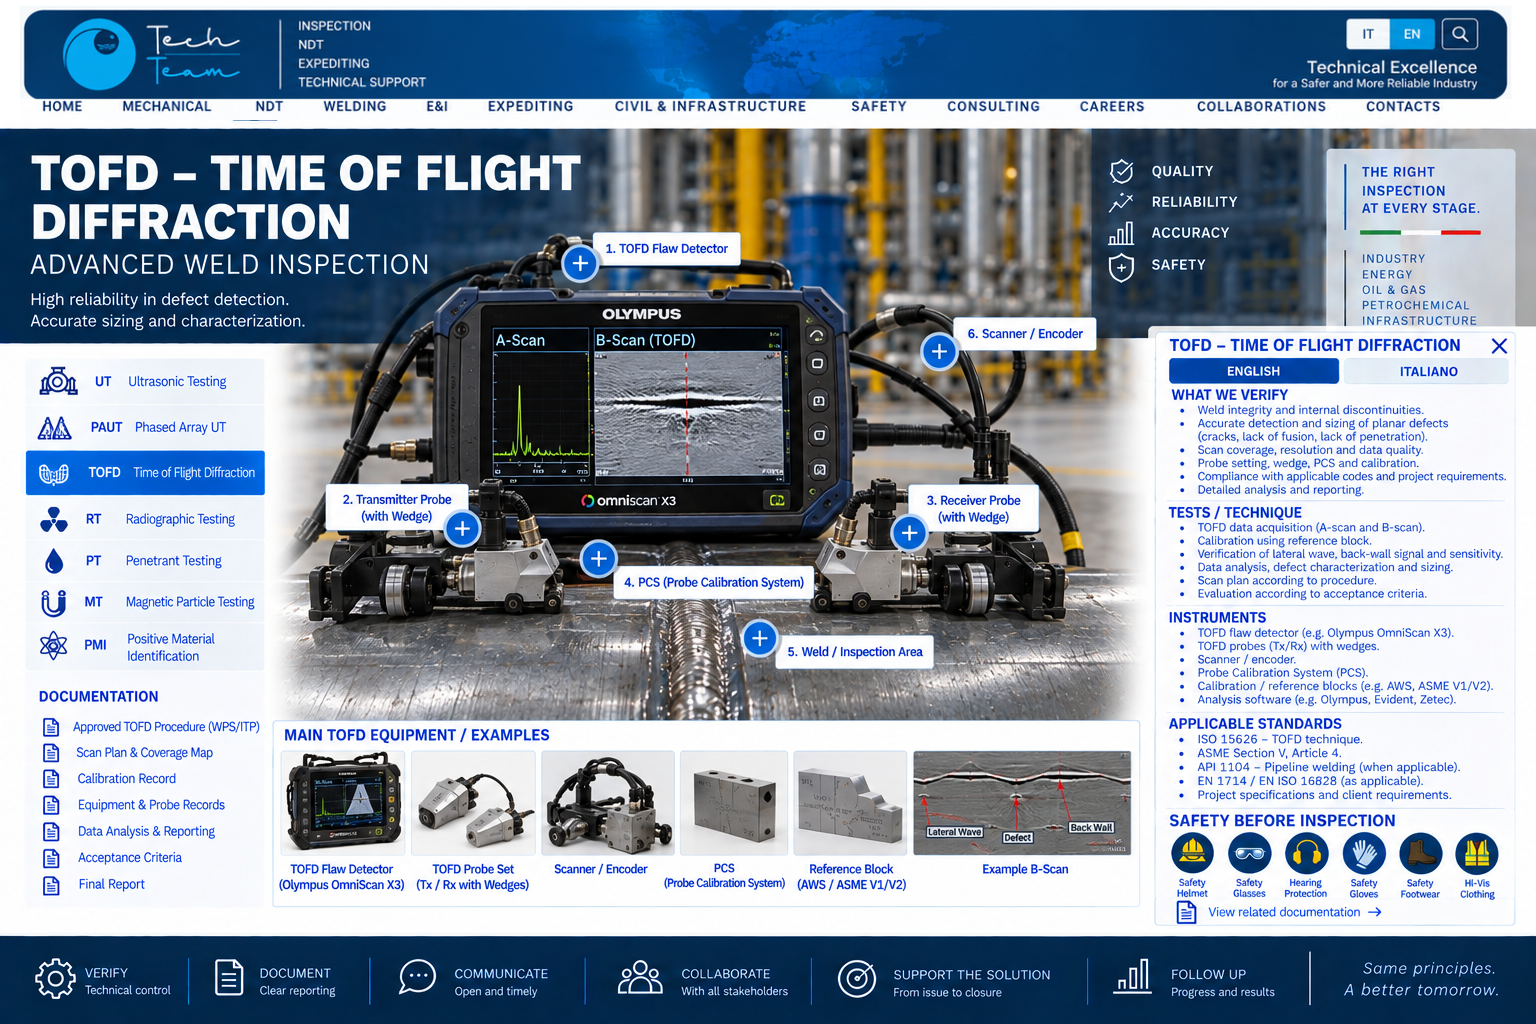
Verifichiamo scan plan, geometria del componente/saldatura, focal laws, sonde/wedges, blocchi di calibrazione, sensibilità, copertura, encoder e acquisizione dati. Per TOFD verifichiamo PCS, lateral wave/back-wall response e copertura prevista. I dataset vengono riesaminati secondo la procedura e i criteri di accettazione del progetto.
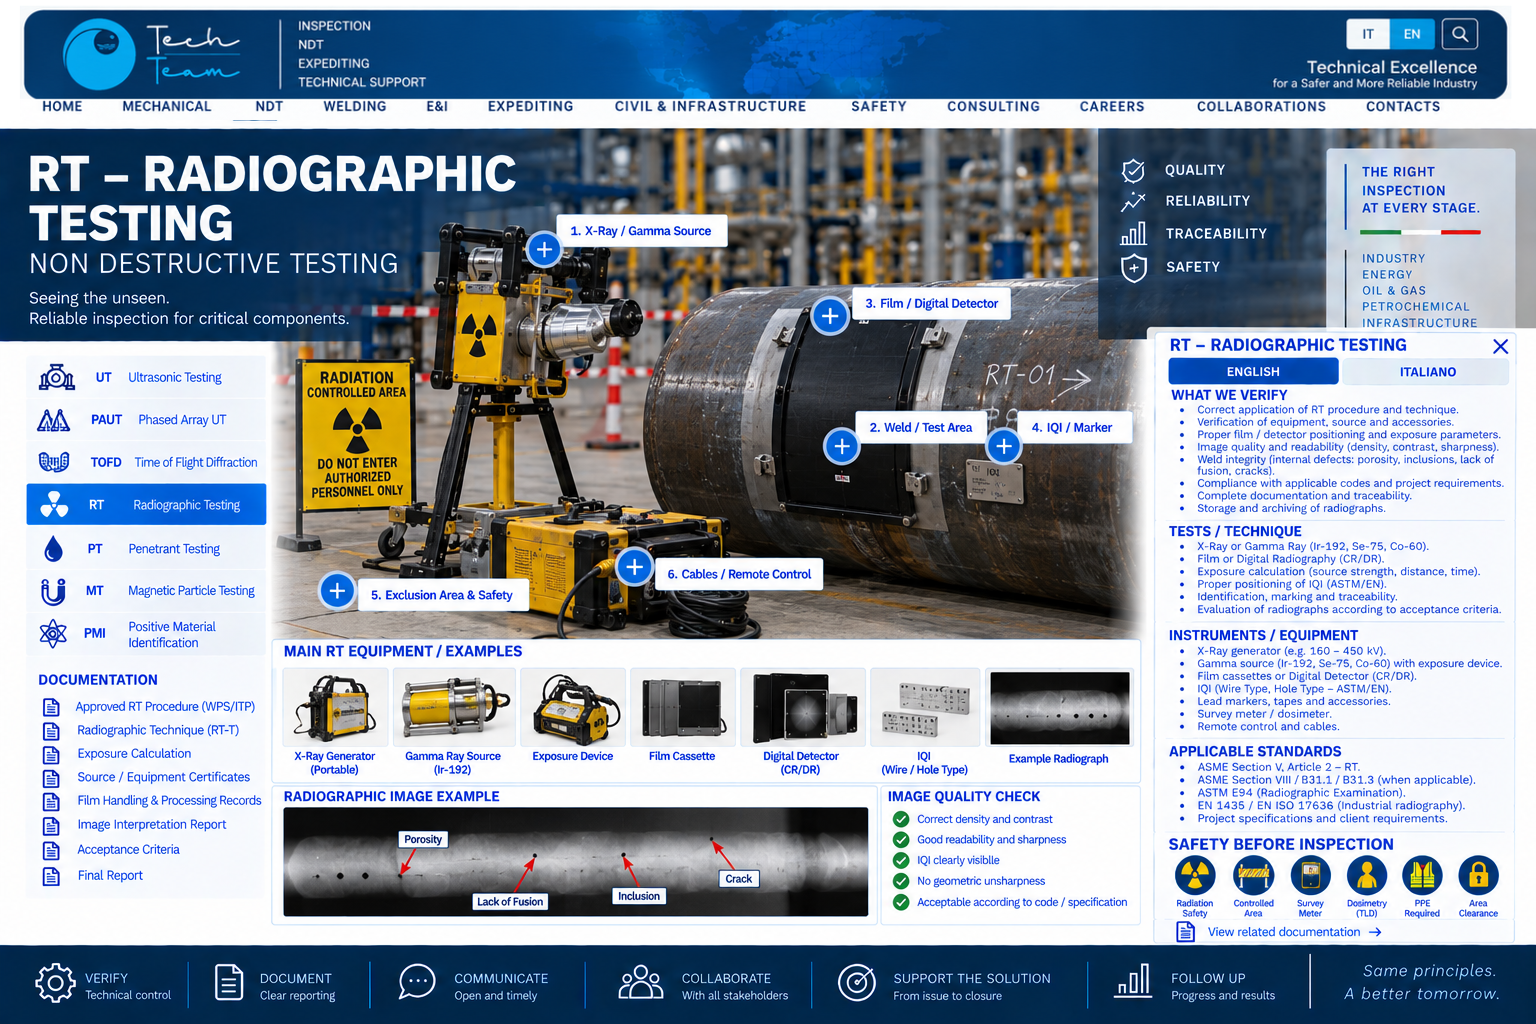
Verifichiamo tecnica radiografica, spessore del componente, disposizione della sorgente, posizionamento film/detector, IQI, identificazione, densità/qualità dell’immagine e copertura. In fase di review controlliamo la qualità dell’immagine e l’interpretazione delle indicazioni secondo i criteri richiamati dal progetto. Gli aspetti di radioprotezione restano soggetti alle procedure e responsabilità specifiche autorizzate del sito.
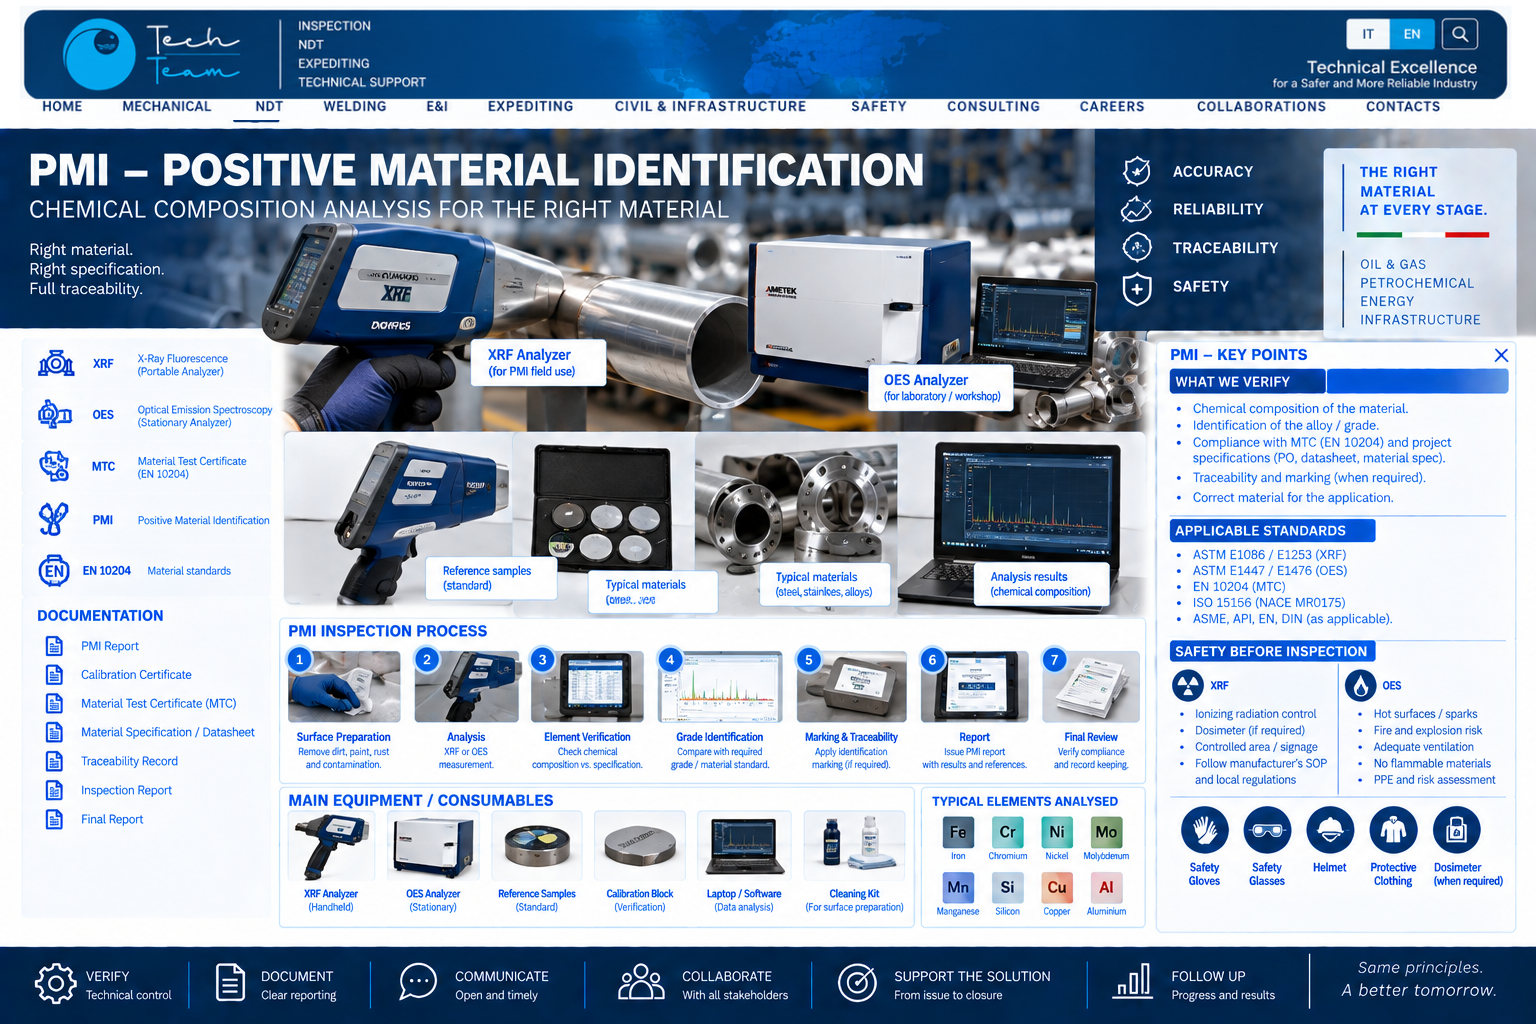
Per la misura spessori verifichiamo calibrazione dello strumento, controlli di riferimento, condizione superficiale, griglia/posizioni di misura e registrazione dei valori. Per PMI verifichiamo identificazione/tracciabilità, controllo dello strumento, posizioni di prova e confronto dei risultati chimici/identificazione della lega con MTC e specifica del materiale.
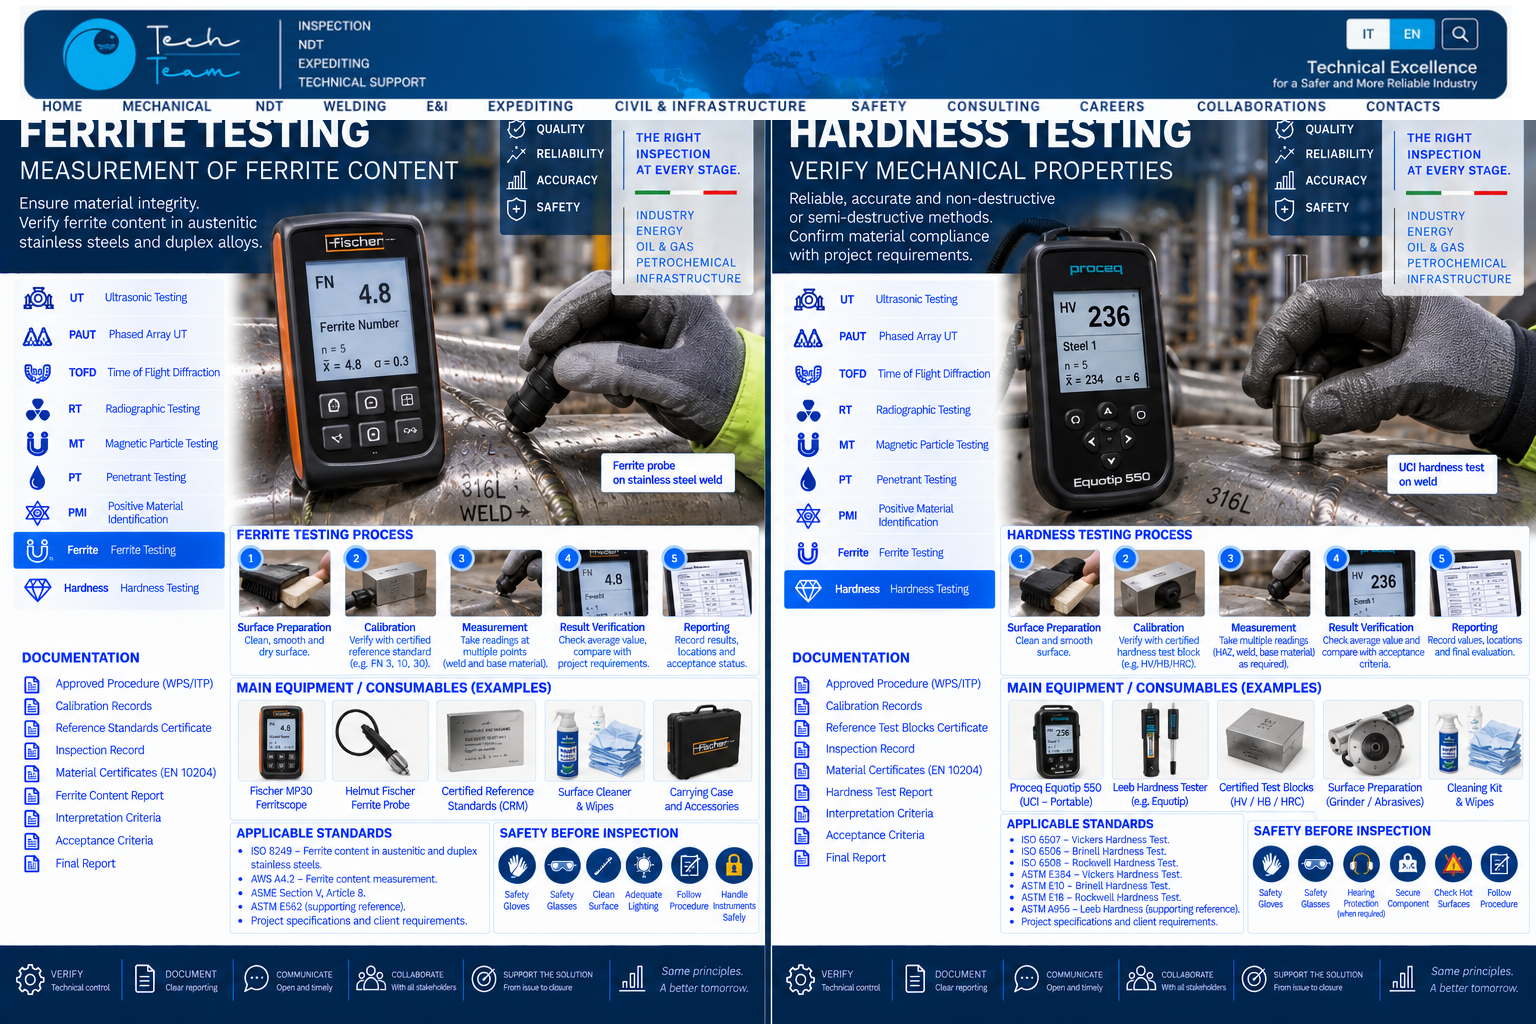
Verifichiamo condizione superficiale, identificazione del materiale e della saldatura, strumento/sonda, calibrazione con standard di riferimento, punti di misura e registrazione dei risultati in FN o % ferrite secondo il requisito applicabile. I risultati sono confrontati con specifiche Cliente, MTC e criteri di accettazione di progetto.
Verifichiamo preparazione della superficie, metodo e strumento applicabile (UCI, Leeb o altro metodo approvato), blocco di calibrazione/riferimento, punti di misura, valori HV/HB/HRC e conversioni solo quando consentite dalla procedura. I risultati sono registrati e confrontati con i criteri di accettazione del progetto.
Prepariamo o riesaminiamo procedure considerando materiale, spessore, geometria, processo di fabbricazione, accessibilità, tecnica di esame, apparecchiature, calibrazione, copertura dell’esame, recording level e criteri di accettazione richiesti dal progetto. Le bozze tecniche del sito sono illustrative e non riproducono procedure confidenziali dei Clienti.